Giảm phế phẩm từ 50% xuống gần bằng 0 trên máy phay đứng: dùng đầu dò đo ngay trên máy để tự kiểm gá đặt, tự bù offset và phát hiện dao gãy
Vấn đề thực trạng:
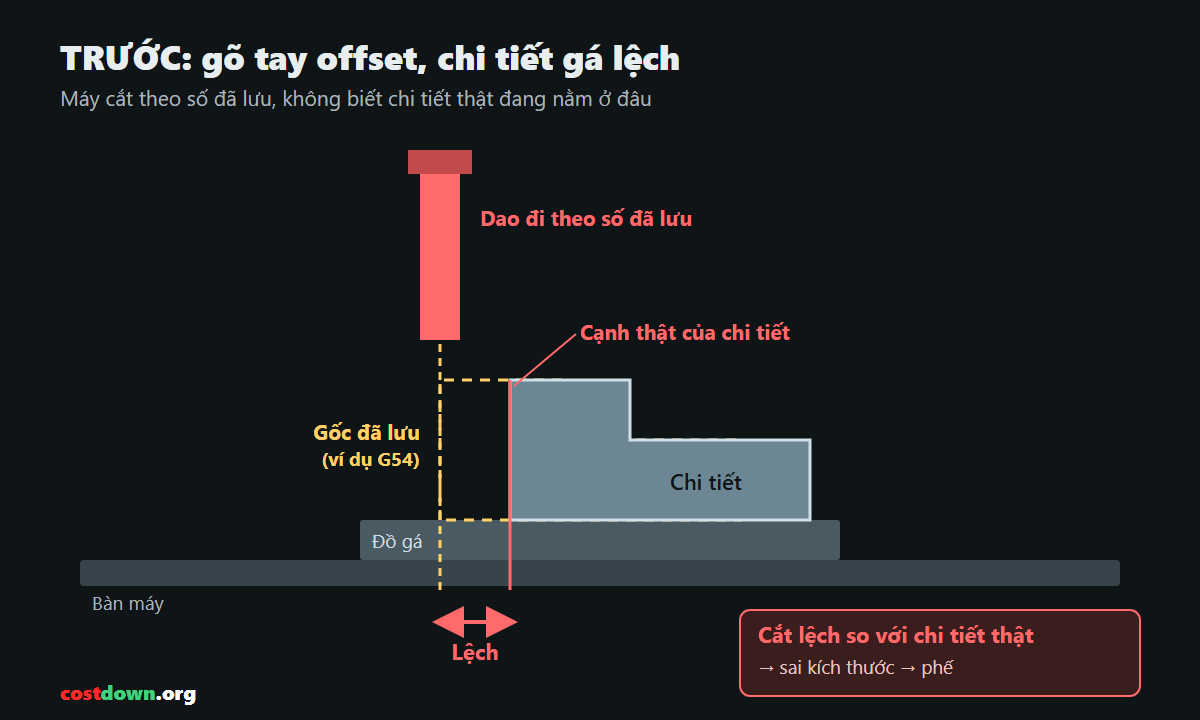
Tech Machine gia công chi tiết y tế bằng thép không gỉ và titan, hình dạng uốn lượn, dung sai tới 0,0001, bề mặt mịn. Xưởng có 13 máy phay đứng, chạy 2 ca mỗi ca 10 giờ, 6 ngày một tuần. Xưởng sống bằng tay nghề thợ. Nhận càng nhiều việc khó thì tuyển càng nhiều thợ giỏi, quỹ lương tăng, nhưng phế phẩm vẫn tăng, có lúc khoảng 50%. Hai nguyên nhân chính: - Gá đặt khó. Chi tiết cong, không có mặt phẳng đẹp để kẹp, nên chi tiết nằm lệch một chút so với chỗ chương trình giả định. - Thợ nhập tay offset. Trước khi có đầu dò, 20% số chi tiết chạy bị phế vì offset do thợ gõ vào máy sai. Offset là số cho máy biết gốc chi tiết và độ dài dao nằm ở đâu; gõ sai một số thì cả chi tiết cắt lệch. Xưởng cũng từng dùng đồ gá rất chính xác và rất đắt, từ 10.000 đến 150.000 USD mỗi bộ, để hạn chế lệch. Chủ xưởng Dave Wiggans ban đầu nghĩ đây là vấn đề nhân sự. Sau 6 tháng nghiên cứu và đi dự mọi hội thảo ông tìm được, ông kết luận đây là vấn đề quản lý quy trình.
Nguyên nhân gốc:
Máy không có bước nào tự xác nhận trước khi cắt. Chi tiết gá lệch, offset nhập sai, dao lắp sai, pallet chưa kẹp chặt đều chỉ lộ ra sau khi đã cắt, tức là sau khi mất chi tiết. Phế phẩm sinh ra từ những sai sót của người ở các bước mà máy không tự kiểm.
Cơ chế cải tiến:
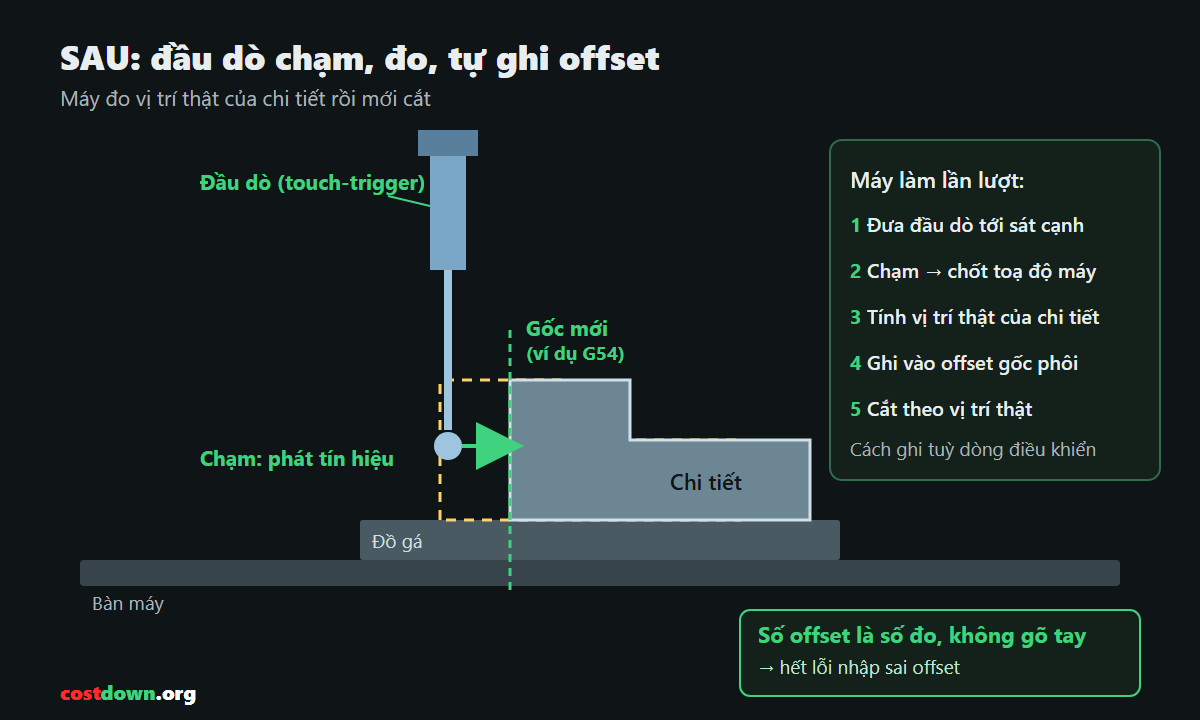
Hệ thống gồm bốn phần ghép lại. Mỗi phần được mô tả theo thứ tự máy thực hiện. PHẦN 1. ĐẦU DÒ ĐO VỊ TRÍ CHI TIẾT NGAY TRÊN MÁY Đầu dò kiểu chạm (touch-trigger probe) là một đầu cảm biến gắn vào trục chính như một dụng cụ. Máy đưa đầu dò từ từ tới sát bề mặt chi tiết. Khoảnh khắc đầu dò chạm vào, nó phát tín hiệu, và bộ điều khiển chốt ngay toạ độ máy tại đúng khoảnh khắc đó. Một lần chạm cho một toạ độ trên một trục. Chạm nhiều điểm thì tìm ra mặt, cạnh, lỗ, hay tâm của chi tiết. Xưởng chạy chuỗi sau với mỗi pallet: 1. Nhận ra pallet. Đầu dò xác định pallet nhiều chi tiết vừa được đưa lên bàn máy. 2. Nhận ra loại và kích thước chi tiết cùng vị trí từng chi tiết trên đồ gá. 3. Căn chương trình vào chi tiết. Máy đo bề dày, tìm đầu chi tiết, rồi đặt lại gốc hình học theo vị trí thật vừa đo, không theo vị trí giả định. 4. Tính và ghi offset tự động. Phần mềm đầu dò tính độ lệch giữa vị trí thật và vị trí giả định rồi áp vào offset. Thợ không còn gõ số. 5. Máy chỉ cắt khi cả bốn bước trên đạt. Nếu chi tiết gá sai hay thiếu thì máy báo lỗi và không cắt phoi nào. Đầu dò đầu tiên là loại MP12 của Renishaw, đi kèm một máy phay đứng Fadal xưởng mua. Hiện cả 13 máy đều chạy chương trình dò. Kiểm chứng trước khi tin số đo. Ban đầu Wiggans không tin dữ liệu đầu dò cho ra. Sau 3 ngày dùng thử, ông cho máy chạy 1.000 chu kỳ liên tiếp, ghi toàn bộ số đo vào biến, và mọi kết quả đều nằm trong 0,0001. Ông thử thêm trên 8 loại đồ gá khác nhau. Mỗi lần đo chi tiết mất 30 giây. Trên một hàng chi tiết, cách này tiết kiệm 10 giờ. PHẦN 2. GÁ CHI TIẾT NGOÀI MÁY TRÊN PALLET Chi tiết được gá sẵn ngoài máy trên pallet, trong lúc máy đang cắt lô khác. Khi lô xong, thợ rút pallet đã cắt ra và đẩy pallet tiếp theo vào để đầu dò đo rồi chạy. Nhờ đó không có thời gian dừng máy cho setup, trục chính chạy gần như liên tục. Mọi đồ gá được thiết kế lại quanh đầu dò: bỏ chốt định vị, dùng đồ gá rẻ hơn. Đầu dò tự tìm vị trí chi tiết và bù độ lệch chiều sâu Z trước khi cắt, nên đồ gá không cần đắt và chính xác tuyệt đối như trước. PHẦN 3. MỘT CHƯƠNG TRÌNH CHO CẢ HỌ CHI TIẾT (MACRO) Macro là chương trình có biến, viết một lần dùng cho nhiều trường hợp. Xưởng viết macro để đầu dò tự tìm đồ gá và từng chi tiết, không cần thợ can thiệp, và máy chỉ chạy những chi tiết có mặt trên pallet. Chi tiết y tế trong một họ chỉ khác nhau chút ít, như số lỗ hay vài đặc điểm. Xưởng dùng một chương trình gốc cho cả họ thay vì một chương trình cho từng chi tiết. Đầu dò nhận ra mã chi tiết và vị trí của nó; mỗi đồ gá chạy tới 14 mã chi tiết khác nhau, và bộ điều khiển biết cần chạy phần nào của chương trình họ. Kết quả: từ 200 chương trình gia công xuống 5 chương trình macro, và một thợ có thể chạy tới 3 họ chi tiết. PHẦN 4. ĐẦU DÒ DAO, PHÁT HIỆN DAO GÃY VÀ HIỆU CHUẨN MÁY Đầu dò dao (toolsetting probe), loại TS27R, được gắn trên bàn của mỗi máy. Dao được đưa tới đó để đo: 1. Dao đi xuống theo Z. 2. Dao chạy ngang tới khi cạnh dao chạm vào đầu dò. 3. Dao nhấc lên, sang phía bên kia và tìm cạnh còn lại. 4. Từ hai cạnh, máy có đường kính thật của dao, và đặt lại chiều sâu Z. Dao mài không bao giờ giống hệt nhau, nên cách này bù được sai khác giữa các dao. Wiggans nói với cách này, chiều sâu lỗ khoan hẹp không bao giờ sai. Phát hiện dao gãy. Sau khi cắt một chi tiết, dao được đưa lại đầu dò dao để kiểm. Việc này đặc biệt quan trọng với mũi khoan 1/8 inch dễ gãy. Nếu dao gãy, máy thay dao dự phòng, ghi nhớ chi tiết bị gãy dao, và bỏ qua chi tiết đó ở các nguyên công sau. Như vậy chỉ mất đúng một chi tiết. Phát hiện lỗi gá. Nếu thợ đặt pallet mà quên kẹp chặt, đầu dò phát hiện ngay và báo lỗi, thay vì để máy chạy làm hỏng dao, đồ gá và chi tiết. Wiggans không nhớ có máy nào bị va chạm từ khi dùng hệ thống. Hiệu chuẩn định kỳ. Mỗi 3 tháng, mỗi máy được đo bằng ballbar (thiết bị đo độ chính xác chuyển động của máy khi chạy vòng tròn). Một lần đo khoảng 45 phút, xưởng ghi nhật ký để theo dõi động cơ mòn, servo lỏng, thanh trượt mòn hoặc cần chỉnh gib. GIẢI THÍCH THÊM: GỐC PHÔI (G54-G59) VÀ VIỆC ĐẦU DÒ GHI VÀO ĐÂU (Phần giải thích kiến thức gia công chung để người đọc hiểu cơ chế, không phải số liệu riêng của Tech Machine.) Gốc phôi là gì. Máy CNC có một điểm gốc của chính máy (gốc máy). Chi tiết thì nằm ở một chỗ nào đó trên bàn. Để chương trình viết theo toạ độ của chi tiết mà máy vẫn chạy đúng, bộ điều khiển lưu khoảng cách từ gốc máy tới gốc chi tiết. Mỗi khoảng cách như vậy được lưu trong một hệ toạ độ gia công, gọi bằng các lệnh G54, G55, G56, G57, G58, G59. Chương trình gọi G54 thì mọi toạ độ phía sau tính từ gốc chi tiết đã lưu ở G54. Vì sao phôi lệch gây phế. Nếu số lưu trong G54 sai 0,1 mm so với vị trí thật của chi tiết, mọi đường chạy dao sau đó đều lệch đúng 0,1 mm. Với dung sai cỡ 0,0001 như chi tiết y tế, sai số vài phần trăm milimét là phế. Đầu dò thay việc gõ tay. Thay vì thợ tìm gốc chi tiết bằng mắt rồi gõ số vào bảng offset, đầu dò chạm vào chi tiết, đọc toạ độ máy tại điểm chạm, tính ra vị trí gốc chi tiết rồi ghi thẳng vào offset gốc phôi. Có ba hệ quả: 1. Số trong offset là số đo, không phải số gõ, nên hết lỗi nhập sai (nguyên nhân của 20% phế trước đây). 2. Mỗi pallet được đo lại, nên chi tiết gá lệch bao nhiêu thì offset bù đúng bấy nhiêu. 3. Với pallet nhiều chi tiết, mỗi chi tiết có thể có offset riêng, chương trình gọi đúng offset cho đúng chi tiết. Điều chưa công bố: Tech Machine không nói họ ghi vào G54, G55 hay offset nào, và cũng không nói cách ghi. Cách ghi (qua biến hay qua lệnh ghi offset) khác nhau giữa các dòng điều khiển; xem sổ tay điều khiển của máy mình. KẾT QUẢ - Phế phẩm từ 50% ở một số chi tiết xuống gần như bằng không ở mọi chi tiết. - Trước đầu dò, 20% chi tiết bị phế vì nhập sai offset. Nay phần mềm tính và áp offset tự động. - 3 thợ mỗi ca chạy 13 máy; Wiggans nói xưởng chạy với khoảng một phần tư lượng nhân công mà sản lượng cao hơn nhiều. - Ca thứ ba chạy không người: mỗi đêm máy chạy ít nhất một chu kỳ pallet. - Wiggans nhận xét 30 giây dò là không đáng kể: một chu kỳ 20 phút mà phải bỏ chi tiết thì mất 40 phút mới ra một chi tiết tốt.
Giải pháp:
Tech Machine (Colorado Springs, Mỹ) gia công chi tiết y tế bằng thép không gỉ và titan, có lúc phế tới 50% vì hình dạng chi tiết quá phức tạp để gá cho chuẩn. Xưởng lắp đầu dò đo ngay trên máy: trước khi cắt, máy tự đo vị trí chi tiết, tự tính và ghi offset, rồi mới chạy. Phế phẩm xuống gần bằng 0, 13 máy chỉ cần 3 thợ mỗi ca, và ban đêm máy chạy được không người.
Kết quả:
Tác giả chưa khai vốn đầu tư cho cải tiến này.
Chưa tính được thời gian hoàn vốn. Chưa khai vốn đầu tư - không thể tính thời gian hoàn vốn để so sánh.
Bài học kinh nghiệm:
- Phế phẩm cao mà thợ giỏi thì đừng vội nghĩ lỗi ở người. Wiggans ban đầu cũng nghĩ vậy rồi thấy đó là vấn đề quy trình. - 30 giây đo rẻ hơn mất cả chi tiết. Thời gian dò thường nhỏ so với chi phí một chi tiết phế. - Kiểm chứng số đo (1.000 chu kỳ) rồi mới tin thiết bị mới. - Thiết kế lại đồ gá quanh đầu dò có thể thay đồ gá đắt bằng đồ gá rẻ.
Tri thức tái sử dụng
Điều kiện áp dụng:
- Máy phay đứng hoặc máy CNC có điều khiển cho gắn đầu dò và chạy macro. - Chi tiết hình dạng phức tạp, gá khó, hay chạy nhiều mã gần giống nhau theo họ. - Có người viết được chương trình macro. Wiggans kể xưởng phải cam kết làm chủ công nghệ, đi từ chỗ chưa biết viết chương trình dò. - Wiggans cho rằng xưởng nhỏ nào cũng hưởng lợi. Đó là ý kiến của ông, không phải số đo.
Rủi ro:
- Số liệu do hãng bán đầu dò công bố, chưa có đối chứng độc lập. - Chưa có giá đầu dò, giá ballbar, chi phí viết macro, thời gian hoàn vốn, nên chưa tính được tiền. - Hai con số phế phẩm khác nhau (50% ở một số chi tiết và 20% do offset sai) và chưa rõ đo trên cùng tập chi tiết. Không cộng hay suy ra từ nhau. - Bài đăng năm 2006; thiết bị và giá hiện nay khác. - Một phần tư nhân công là lời chủ xưởng, chưa có số nhân công cụ thể trước và sau.
Bằng chứng tác giả đưa ra:
- Phế phẩm: đếm chi tiết phế trên tổng số chạy, tách theo nguyên nhân (gá lệch, nhập sai offset, dao gãy, va chạm). - Độ ổn định của đầu dò: chạy lặp nhiều chu kỳ trên cùng chi tiết, ghi mọi số đo, xem độ lệch. Wiggans chạy 1.000 chu kỳ, kết quả nằm trong 0,0001. - Thời gian: bấm giờ một lần dò và một chu kỳ cắt thật.
Ý tưởng có thể tái sử dụng:
Trước khi mua máy mới hay thuê thêm thợ giỏi để giảm phế phẩm, tách phế phẩm theo nguyên nhân. Nếu phần lớn là do người nhập hoặc đặt sai (offset, vị trí gá, lắp sai dao), thì thêm một bước máy tự kiểm trước khi cắt có thể rẻ hơn. Điều kiện: bước kiểm đó chạy vài chục giây, ít hơn chi phí một chi tiết phế. Muốn làm ở xưởng mình thì bắt đầu thế nào (phần người đăng tổng hợp, không phải số của Tech Machine): 1. Đếm phế phẩm theo nguyên nhân trong vài tuần: gá lệch, nhập sai offset, dao gãy, va chạm. Phần phế do người đặt hay nhập sai là phần đầu dò xử lý được. 2. Chọn một máy và một chi tiết để thử đầu dò trước, đừng làm cả xưởng. 3. Kiểm chứng số đo trước khi tin: chạy lặp nhiều chu kỳ trên cùng chi tiết, ghi lại mọi số đo, xem độ lệch có đủ nhỏ so với dung sai của chi tiết không. 4. Đọc sổ tay điều khiển của máy mình để biết đầu dò ghi offset gốc phôi bằng cách nào và ghi vào offset nào. 5. Chuyển sang gá chi tiết ngoài máy trên pallet nếu máy dùng được pallet, để máy không đứng chờ setup. 6. Gom chi tiết thành họ, viết một chương trình macro cho cả họ thay vì mỗi chi tiết một chương trình. 7. Thêm đầu dò dao để đo đường kính, bù chiều sâu Z và kiểm dao gãy sau mỗi chi tiết. 8. Lên lịch hiệu chuẩn máy (Tech Machine dùng 3 tháng một lần) và ghi nhật ký. 9. Đo lại phế phẩm theo bước 1 và so sánh.